
Lar > Produtos > Embalagem de alimentos IML > Etiqueta IML do recipiente de lanche > Recipiente de lanche PP para moldagem por injeção com etiqueta IML
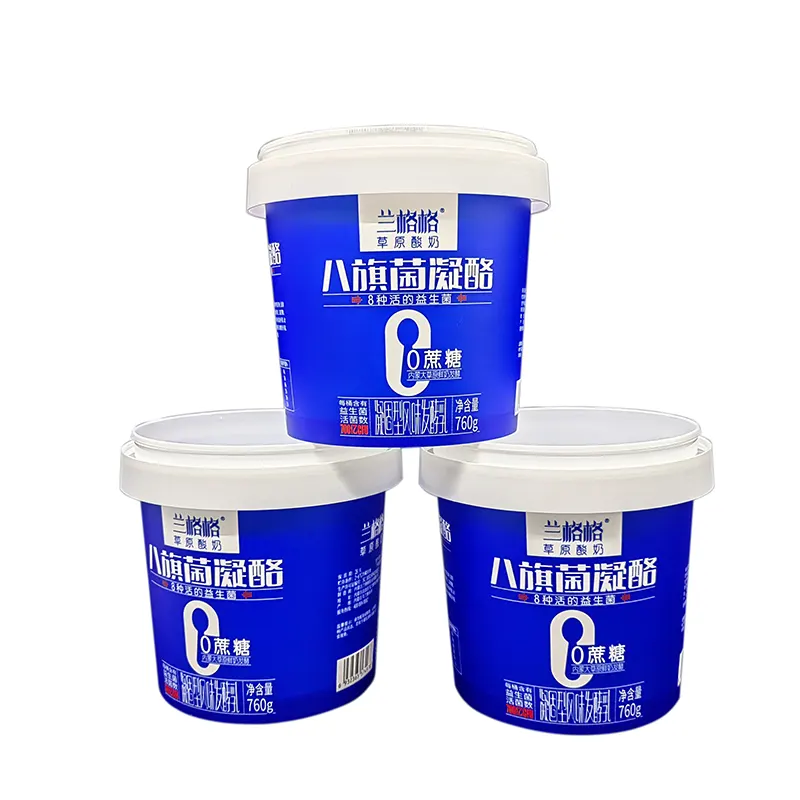
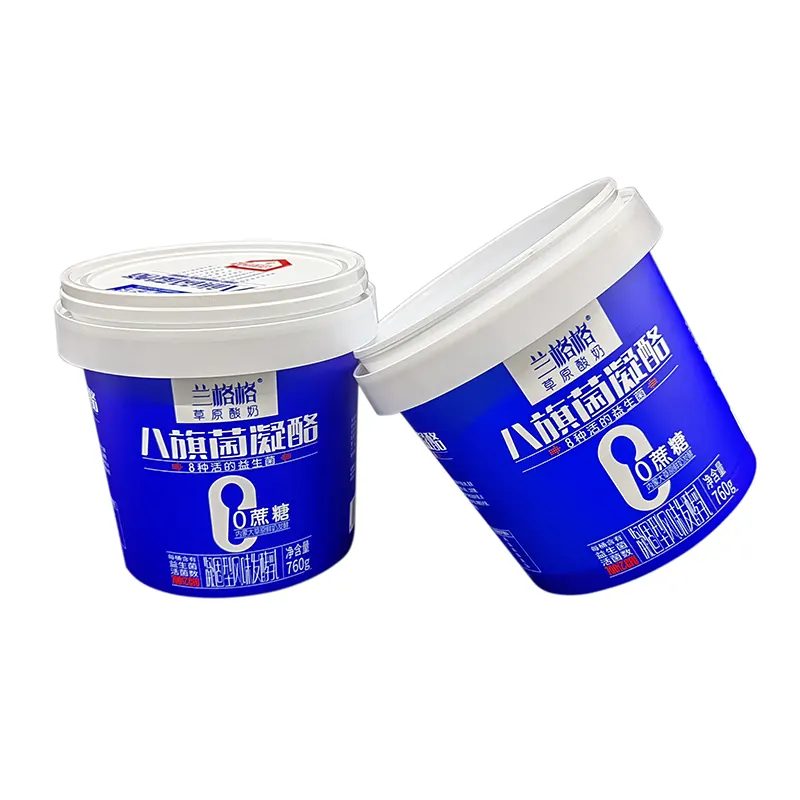
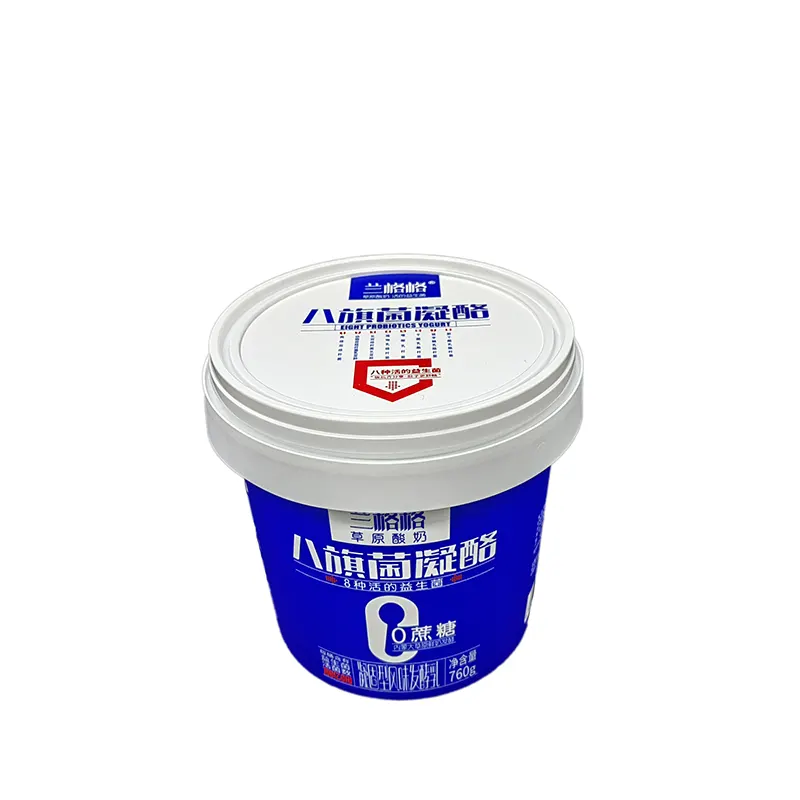
Recipiente de lanche PP para moldagem por injeção com etiqueta IML
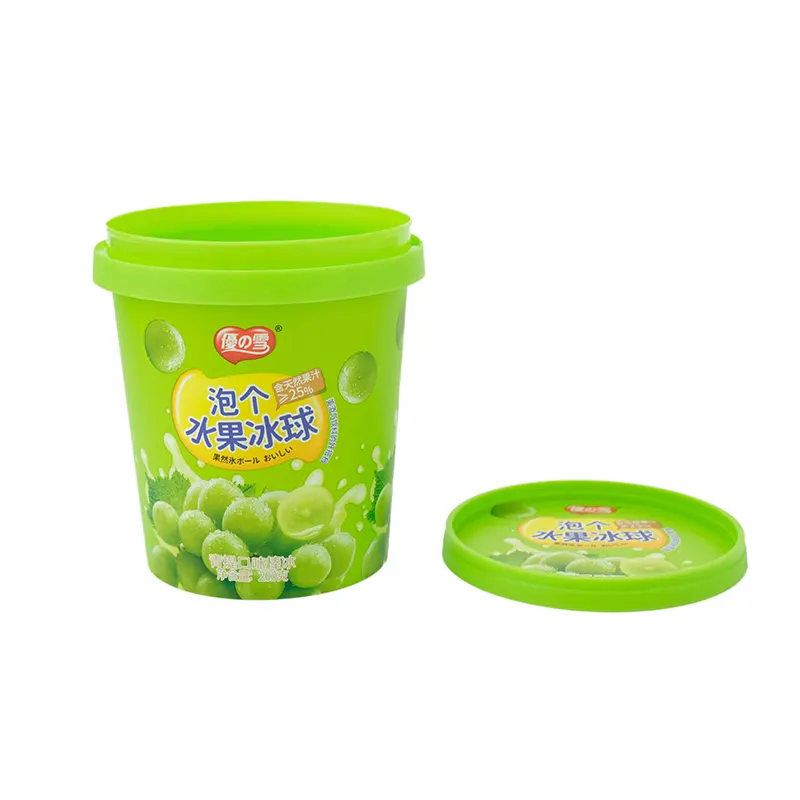
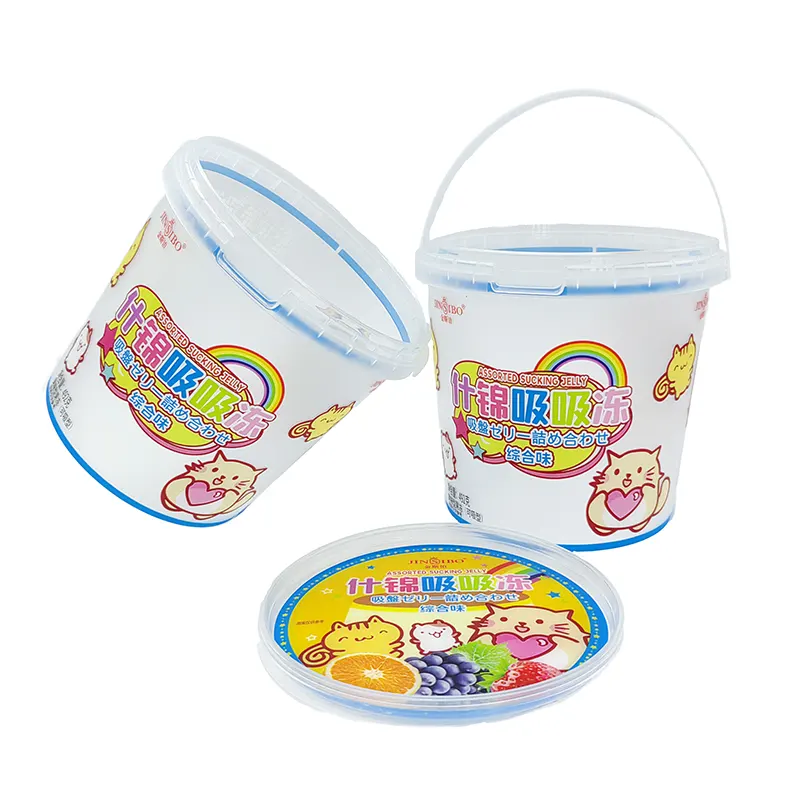
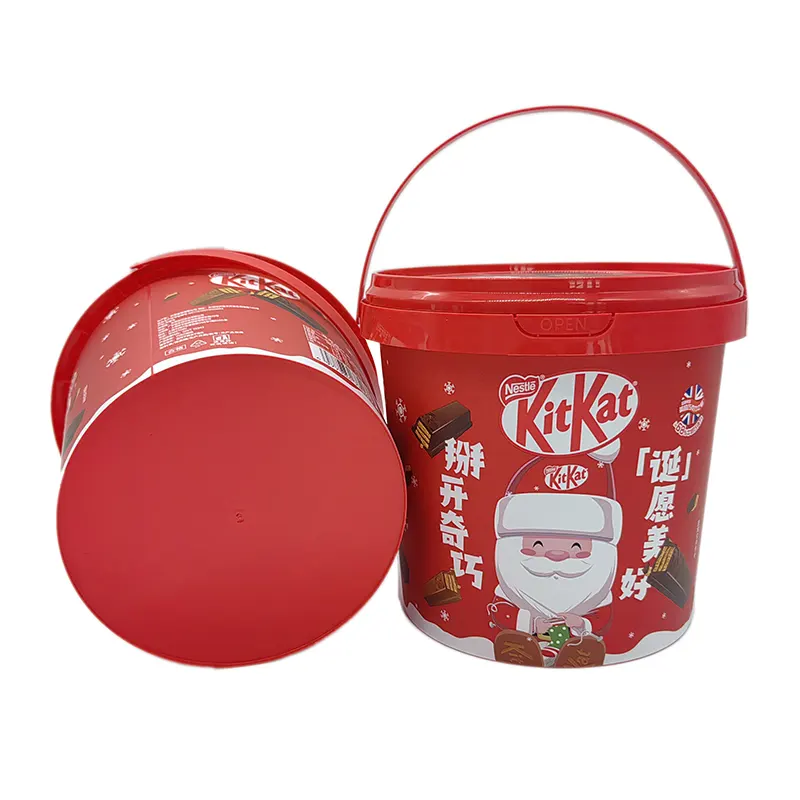
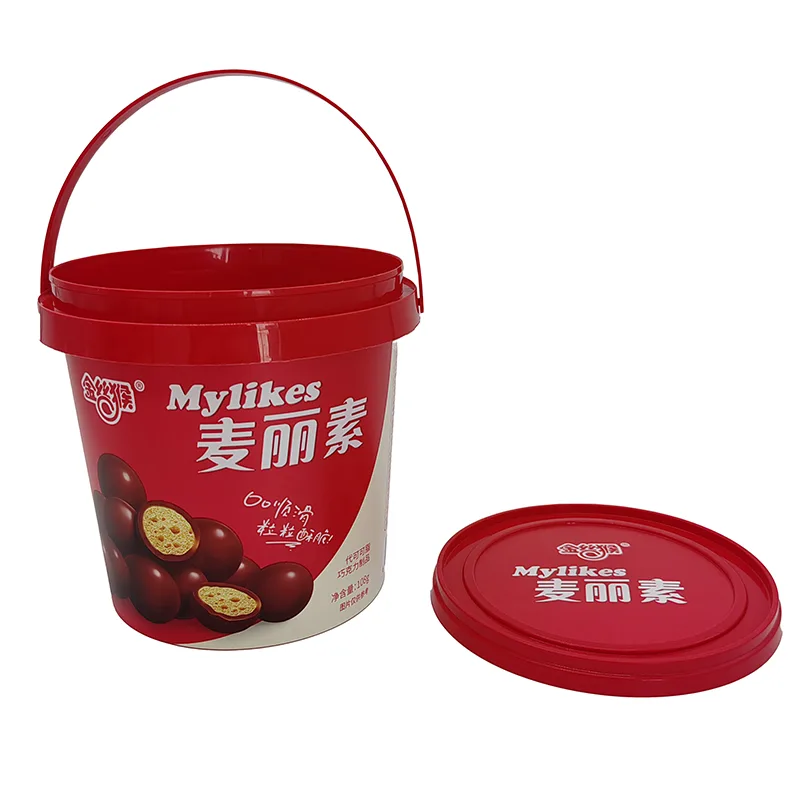
O recipiente para lanches PP para moldagem por injeção com etiqueta IML fornecido pela fábrica Zhongyu é adequado para baldes de plástico de grande capacidade para queijo, iogurte e leite fermentado. É especialmente desenvolvido com um processo dedicado para o formato do arco do corpo do cano e a estrutura do flange da boca do cano.
Enviar consulta
Descrição do produto
O recipiente para lanches PP para moldagem por injeção com etiqueta IML criado pelo fabricante Zhongyu integra-se ao corpo do barril PP durante o processo de moldagem por injeção. Os gráficos e o texto estão embutidos dentro da parede do cano e não há cola ou filme na parte externa do cano.
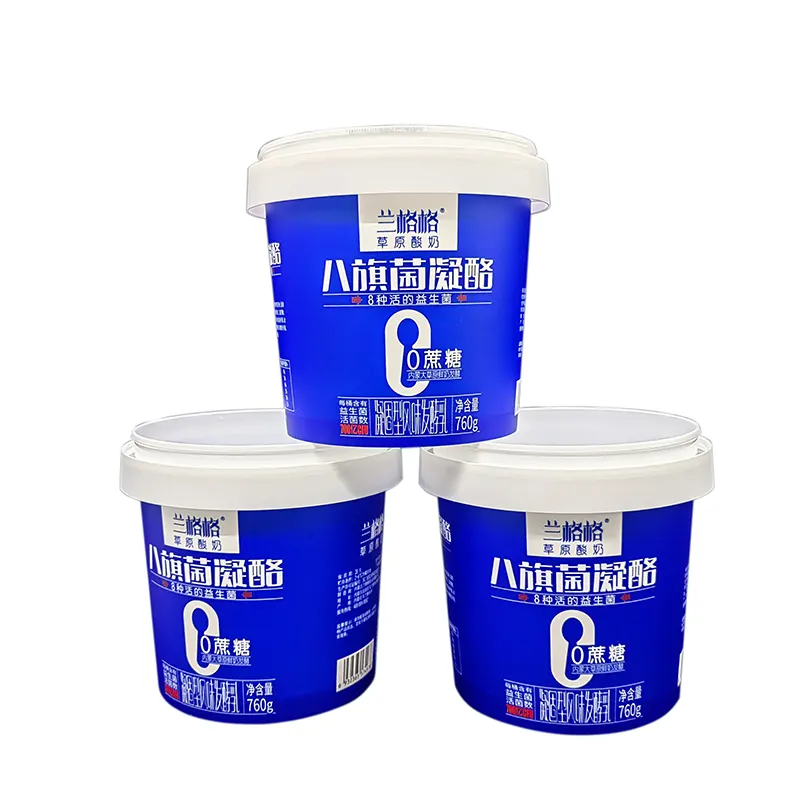
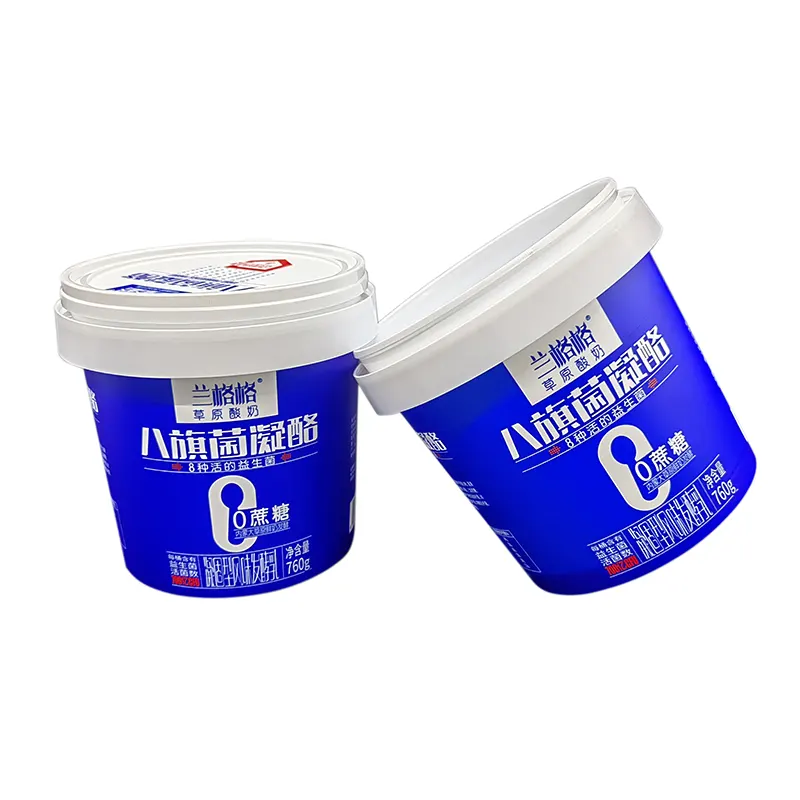
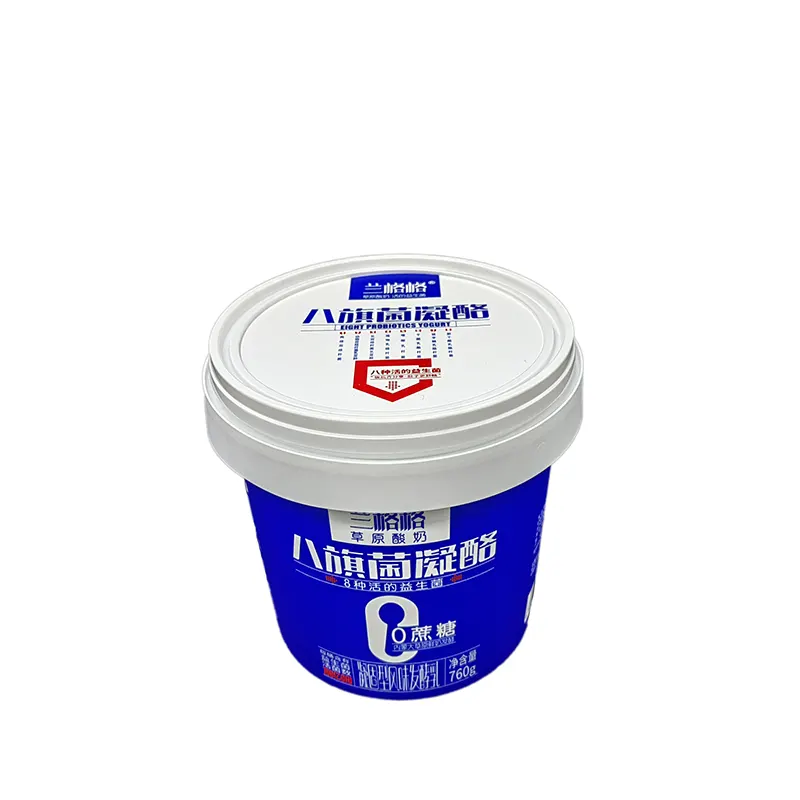
Processo de produção de moldagem por injeção de etiqueta IML:
1. Impressão de rotogravura em filme PET/PP e laminação
2. Corte em folhas de etiquetas padrão
3. Robô automático coloca etiquetas na cavidade do molde de injeção
4. Injeção de plástico fundido, filme e plástico fundido em uma única peça
5. Desmolde produtos plásticos IML acabados diretamente
Processo de fabricação
1. Avaliação da seleção de materiais: Com base nas condições de uso de alimentos refrigerados de grande capacidade, selecione materiais de membrana e tintas que sejam resistentes a baixas temperaturas e ácidos. Realizar inspeções de lote de matérias-primas e estabelecer arquivos de materiais.
2. Processamento gráfico de superfície e superfície curva: Com base no modelo 3D do cano reto de boca larga, analise a deformação de alongamento de cada parte do corpo do cano e execute o processamento de compensação gráfica para grandes áreas de cor de fundo, códigos de barras e texto pequeno e arquivos de produção de saída.
3. Operação de impressão em ambiente livre de poeira - Conclua a impressão offset multicolorida em uma oficina limpa, controle rigorosamente o desvio da impressão offset, solidifique totalmente a tinta e evite o risco de migração de tinta no estágio posterior.
4. Processamento de corte e vinco de precisão: Corte a etiqueta de acordo com o contorno do corpo do cano, controle os cantos das bordas e a tolerância de tamanho e remova rebarbas e materiais danificados.
5. Verificação de moldagem de simulação - Faça a verificação do molde com base nas condições de moldagem por injeção do cano de boca larga, verifique se as grandes áreas da cor de fundo estão manchadas, a legibilidade do código de barras e a posição dos gráficos e confirme a qualificação antes de selar a amostra.
6. Classificação e entrega de embalagem - Classifique os materiais em folha de acordo com os requisitos do equipamento de moldagem por injeção do cliente e entregue os materiais relevantes para contato com alimentos junto com este lote.
Etiqueta IML personalizada à prova d'água em molde para embalagens de alimentos Especificações do produto
|
Material IML |
BOPP, PET, PLA, PEAD |
|
Tamanho do IML |
Personalizado de acordo com o tamanho do corte e vinco |
|
Espessura IML |
65-85 mícrons |
|
Temperatura |
-30°C-120°C |
|
Principais vantagens |
Tecnologia em formato inteiro, resistente a arranhões, à prova d'água |
|
Cenários de aplicação |
Recipiente para alimentos, produtos químicos diários, embalagens industriais, eletrodomésticos, produtos para mangueiras |
|
Ricos efeitos de impressão |
Casca de laranja, fosca, alto brilho, transparente, holograma a laser, alumínio metálico, arco-íris, mudança de cor, 3D, gravação em relevo |
|
Impressão de cores |
Máximo de 11 cores |
Ponto de venda principal
A cor base cobre uma grande área e se forma de forma estável.
O código de barras e o texto pequeno são formados de forma confiável.
É adequado para ambientes refrigerados de alimentos ácidos.
Elimina riscos de higiene causados por costuras de cola.
É compatível com linhas de produção automatizadas de moldagem por injeção.
A aparência do corpo do cano tem um forte senso de unidade.
Notas para atenção
1. A borda da abertura grande da caçamba sofrerá alongamento local. Gráficos e textos importantes no manuscrito precisam evitar a área com deformação da borda para evitar que as informações principais sejam distorcidas.
2. O grande fundo de cor sólida requer temperatura específica de moldagem por injeção e especificações de molde. Para novos projetos é necessário realizar moldagem experimental na máquina. Não é recomendado produzir diretamente em massa sem testar.
3. O Recipiente de Lanche PP para Moldagem por Injeção com Etiqueta IML é usado para alimentos fermentados ácidos. É necessário confirmar se os consumíveis correspondem à acidez do produto. Não aplique diretamente os parâmetros gerais do IML para produtos de uso diário.
4. O balde acabado deve evitar a exposição prolongada à luz solar direta para evitar que o substrato PP envelheça e afete indiretamente a aparência da impressão.
5. As posições de exaustão e portão do molde afetarão o efeito de moldagem IML. Na fase inicial, é necessário avaliar simultaneamente a estrutura do molde para reduzir o risco de defeitos na cor base.
Perguntas frequentes
Q1: O balde de alimentos de grande capacidade com uma grande área de cor base sólida tende a apresentar sangramento de cor após a moldagem por injeção?
R: Realizamos testes de compensação gráfica e simulação de moldes com antecedência, otimizamos os parâmetros do processo e reduzimos a probabilidade de sangramento de cor na cor base.
Q2: O código de barras formado pelo IML pode ser digitalizado e reconhecido normalmente?
R: Fazemos compensação de deformação do código de barras, testamos o desempenho da leitura por meio da verificação do molde e garantimos que ele possa ser lido e reconhecido normalmente após a formação.
Q3: A tinta do rótulo de alimentos fermentados e refrigerados ácidos causará migração?
R: Selecionamos consumíveis resistentes a ácidos de qualidade alimentar, realizamos a verificação das condições do processo do novo projeto e evitamos o risco de migração de tinta.
Q4: Todos os processos de produção são concluídos pela sua empresa?
R: A impressão e o corte e vinco são concluídos em nossa fábrica de salas limpas, sem terceirização, e os registros completos do lote são retidos.
Q5: Como manusear o flange da boca da caçamba de boca grande que causa deformação gráfica?
R: Evite a área de deformação do flange e otimize previamente o projeto com base nos desenhos 3D.
Q6: Quais materiais devem ser fornecidos para testes de amostra do novo projeto?
R: Forneça os desenhos 3D do balde de comida e então poderemos iniciar a análise do processo e a avaliação do rascunho.
Q7: Os baldes de boca grande IML podem ser adaptados aos equipamentos de moldagem por injeção de alta velocidade das fábricas de alimentos?
R: O nivelamento e a tolerância de tamanho do material em folha são estritamente controlados e são adaptados para a produção de etiquetagem automática de baldes de boca grande.
Hot Tags: Recipiente de lanche PP com etiqueta IML, Recipiente de lanche PP para moldagem por injeção, Fabricante de recipiente de lanche personalizado
Categoria Relacionada
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.