
Lar > Produtos > Embalagem Química Diária IML > Etiqueta IML de garrafas de óleo > Moldagem por sopro de etiqueta de garrafas de óleo PP IML
Moldagem por sopro de etiqueta de garrafas de óleo PP IML
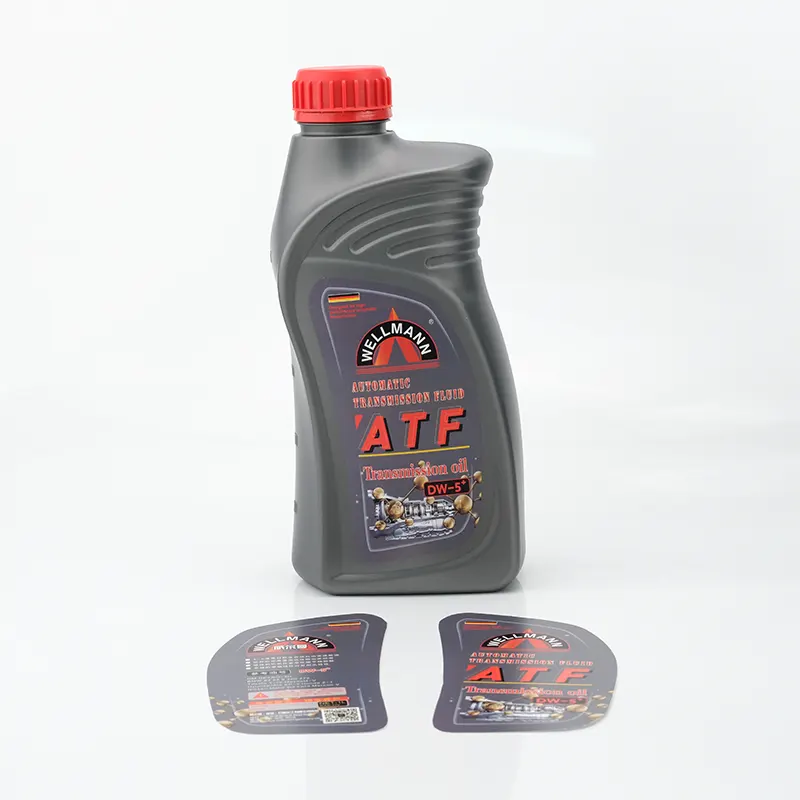
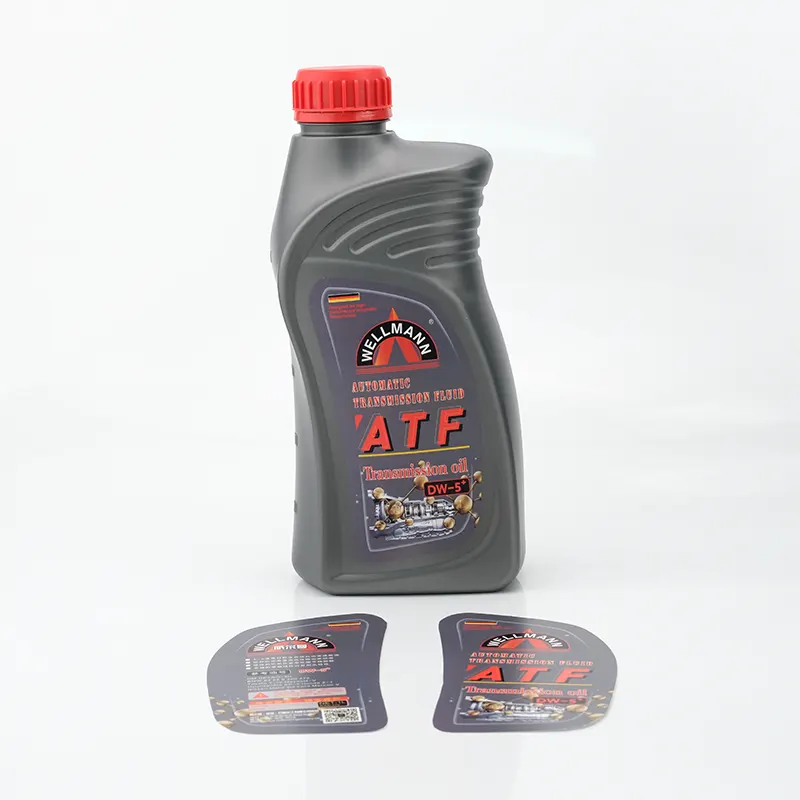
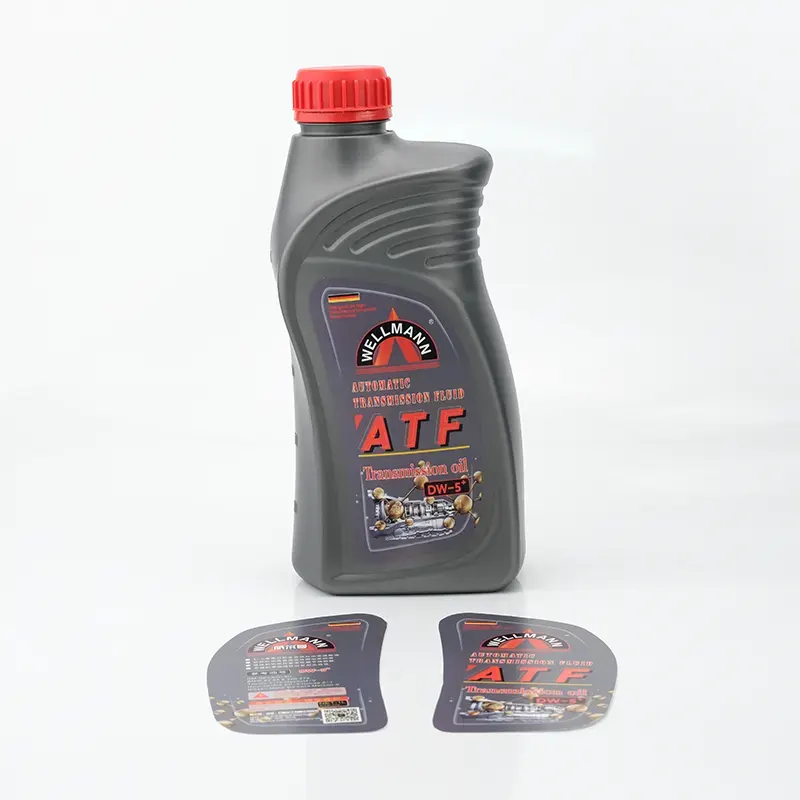
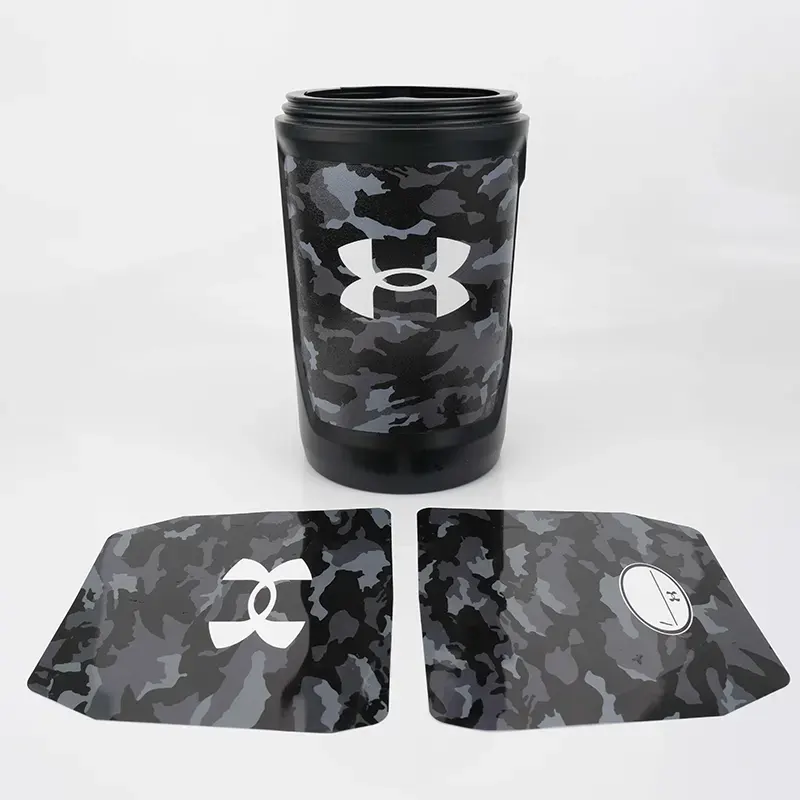
Zhongyu é um fabricante e fornecedor profissional de moldagem por sopro de etiquetas IML para garrafas de óleo PP. Através de uma programação precisa do espaço de cores, transferimos as texturas finas multicoloridas extremamente complexas para o substrato PP escuro e brilhante e utilizamos a flexibilidade do material do filme para se ajustar com precisão à superfície simplificada e aos padrões antiderrapantes do corpo da garrafa.
Enviar consulta
Descrição do produto
Escolhendo a moldagem por sopro de rótulo IML para garrafas de óleo PP da China fornecida pela fábrica de Zhongyu, esse processo faz o rótulo desaparecer dentro da garrafa, não apenas melhorando a sofisticação geral dos produtos industriais, mas também remodelando a lógica anti-falsificação e anti-abertura das embalagens de óleo, dando ao produto uma estética industrial mais pura e capacidade anti-decomposição em qualquer clima.
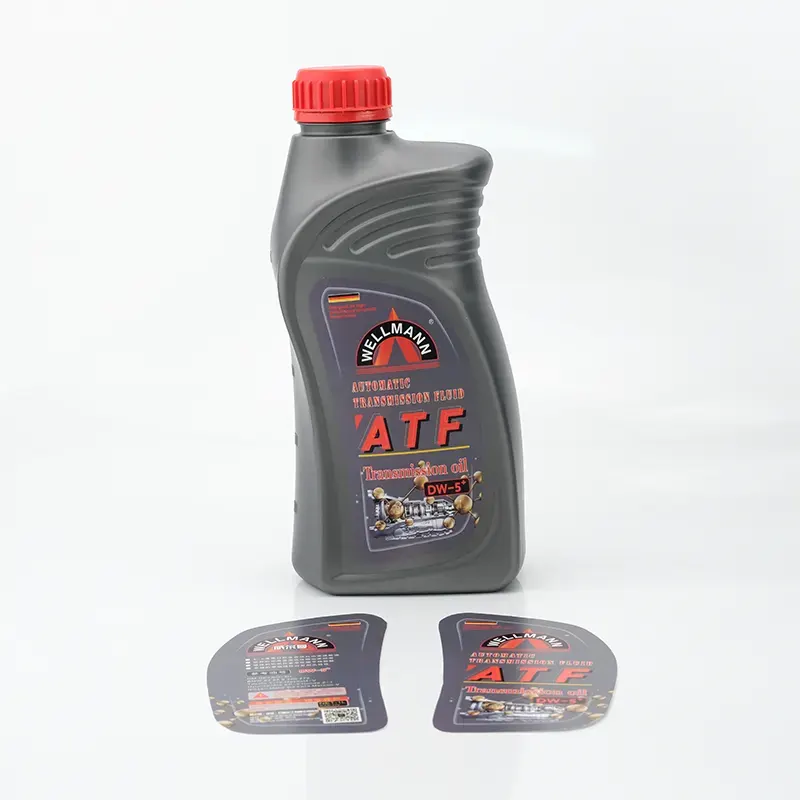
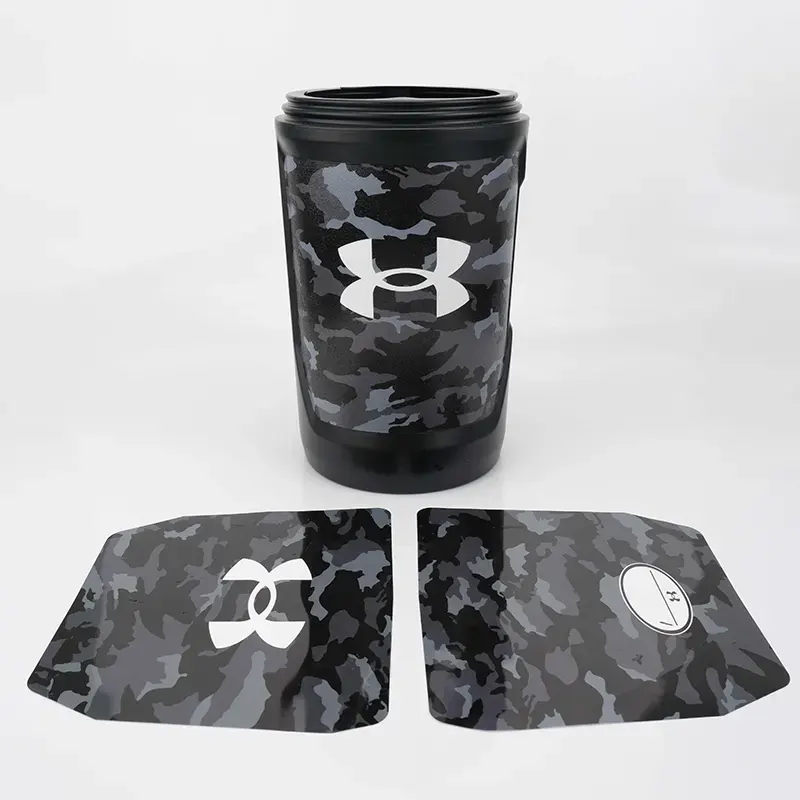
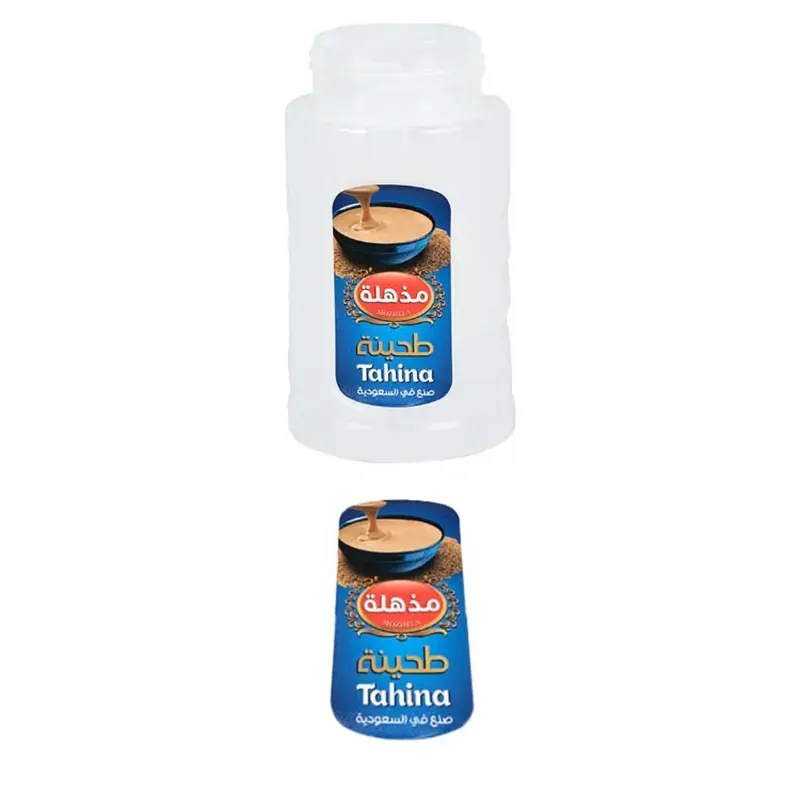
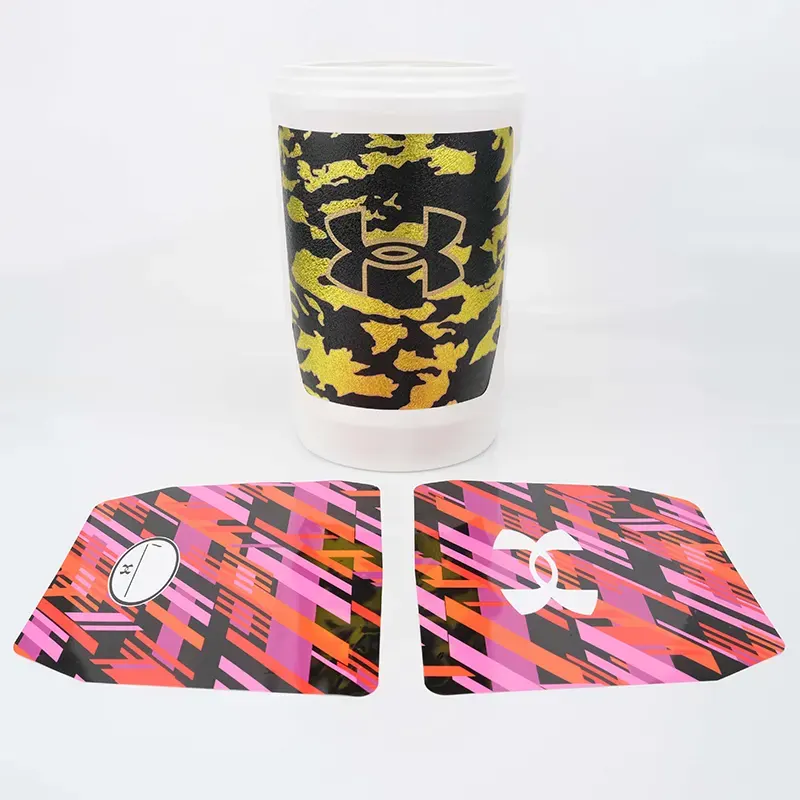
Etiqueta IML personalizada à prova d'água em molde para embalagens químicas diárias Especificações do produto:
|
Material IML |
BOPP, PET, PLA, PEAD |
|
Tamanho do IML |
Personalizado de acordo com o tamanho do corte e vinco |
|
Espessura IML |
65-85 mícrons |
|
Temperatura |
-30°C-120°C |
|
Principais vantagens |
Tecnologia em formato inteiro, resistente a arranhões, à prova d'água |
|
Cenários de aplicação |
Recipiente para alimentos, produtos químicos diários, embalagens industriais, eletrodomésticos, produtos para mangueiras |
|
Ricos efeitos de impressão |
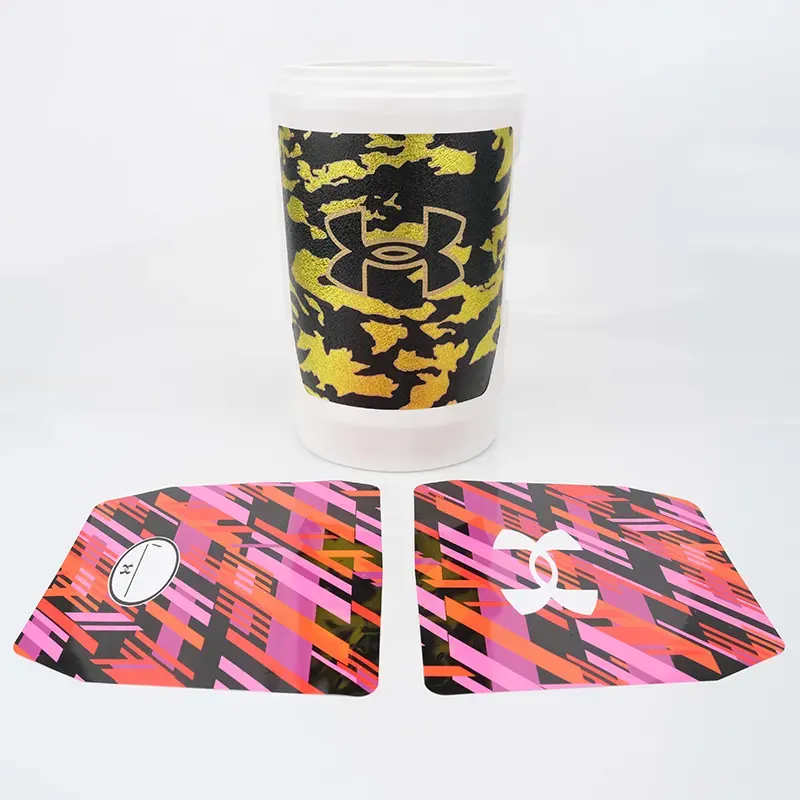
Casca de laranja, fosca, alto brilho, transparente, holograma a laser, alumínio metálico, arco-íris, mudança de cor, 3D, gravação em relevo |
|
Impressão de cores |
Máximo de 11 cores |
Processo de produção de moldagem por sopro de etiqueta IML:
1. Impressão de rotogravura em filme PET/PP e laminação
2. Corte em folhas de etiquetas padrão
3. Robô automático coloca etiquetas na cavidade do molde de injeção
4. O plástico derretido é soprado no molde, tomando forma, o plástico envolve o rótulo junto com a superfície do molde
5. À medida que o plástico esfria, o rótulo se integra ao produto, permitindo que o rótulo seja incorporado diretamente no produto
Notas para atenção
Controle de impressão sobreposta em fundos escuros e padrões complexos: Para substratos escuros, como garrafas de óleo, e texturas complexas, como camuflagem, a espessura da tinta branca subjacente deve ser rigorosamente controlada para garantir alta saturação de cor e evitar que a cor base apareça.
1.Correspondência de taxas anormais de encolhimento de superfície curva
Para corpos de garrafas complexos e aerodinâmicos, ocorre encolhimento irregular durante a moldagem por injeção. É necessário calcular antecipadamente a taxa de encolhimento do molde e ajustar com precisão a deformação do filme cortado para evitar que os padrões se estiquem e se deformem ou desenvolvam branqueamento por tensão nas superfícies curvas.
2. Manuseio de exaustão de moldagem por injeção de alta temperatura
Corpos complexos de garrafas são propensos a aprisionamento de ar, portanto, as ranhuras de exaustão precisam ser projetadas nas posições correspondentes do molde para evitar o acúmulo de bolhas durante a moldagem por injeção de alta pressão, o que poderia causar enrugamento do filme ou perda de adesão.
3.Isolamento de meios solventes fortes
Para meios contendo componentes solventes fortes, como óleos totalmente sintéticos, a resistência química do revestimento do material do filme precisa ser avaliada antes do enchimento para evitar a penetração prolongada do solvente, o que poderia levar a uma diminuição no brilho da superfície.
Teste de produto
Teste alternado de faixa de temperatura extrema: Execute 500 ciclos alternando temperaturas frias e quentes variando de -40°C a 80°C para verificar as capacidades antidescascamento e antideformação do diafragma e do corpo da garrafa em ambientes de óleo extremamente frio e quente.
Teste de corrosão de resistência a óleo de alta concentração: Imersão do produto acabado em vários óleos e lubrificantes para monitoramento de longo prazo da resistência ao óleo, propriedade antipermeação e integridade da cor da superfície do material da membrana.
Teste físico destrutivo e de queda elevada: simule múltiplas quedas livres de grandes altitudes sob condições de carga total para verificar a resistência ao impacto do diafragma em curvas e saliências profundas (como alças), garantindo que não haja rachaduras ou descascamento.
Teste de dureza superficial de alta precisão: Usando um instrumento de fricção de lápis de alta dureza para verificar a resistência à abrasão de superfícies texturizadas complexas, para lidar com os severos desafios dos ambientes de armazenamento e rotatividade.
Perguntas frequentes
P: Qual é a quantidade mínima de pedido?
R: A personalização padrão começa em 3.000 metros quadrados. A quantidade exata depende da complexidade do processo.
P: Você pode fazer uma textura de camuflagem complexa como a mostrada na imagem?
R: Sim. Oferecemos suporte à impressão sobreposta de alta definição multicolorida. Texturas complexas e finas, como camuflagem, podem ser reproduzidas com precisão.
P: O corpo curvo da garrafa tem mais medo da deformação do padrão. Como você resolve isso?
R: Através da modelagem 3D para simular a taxa de encolhimento, projete com precisão a forma cortada para garantir um ajuste perfeito da superfície curva.
P: Quanto tempo normalmente leva o tempo de entrega?
R: O ciclo de produção normal é de 10 a 15 dias. Pedidos urgentes especiais podem ser avaliados para processamento rápido.
P: Esta moldagem por sopro de rótulo IML para garrafas de óleo PP oferece teste de amostra grátis?
R: Fornecemos testes de amostra regulares. O custo específico é avaliado com base na complexidade da customização, sendo o custo do frete de responsabilidade do cliente.
P: Existe alguma certificação de qualidade relevante?
R: Temos várias certificações internacionais de sistemas de qualidade e proteção ambiental e oferecemos suporte a auditorias de fábrica de clientes.
P: Pode ser moldado diretamente por injeção?
R: Podemos fornecer um conjunto completo de soluções de orientação e adaptação de parâmetros de moldagem por injeção para garantir uma conexão perfeita com a linha de produção.
Hot Tags: Garrafas de óleo PP Moldagem por sopro de etiqueta IML, Garrafas de óleo para moldagem por sopro de etiqueta IML, Fabricante de garrafas de óleo PP
Categoria Relacionada
Etiqueta IML do balde de tinta
Etiqueta IML de frascos de higiene pessoal
Etiqueta IML de garrafas de óleo
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.